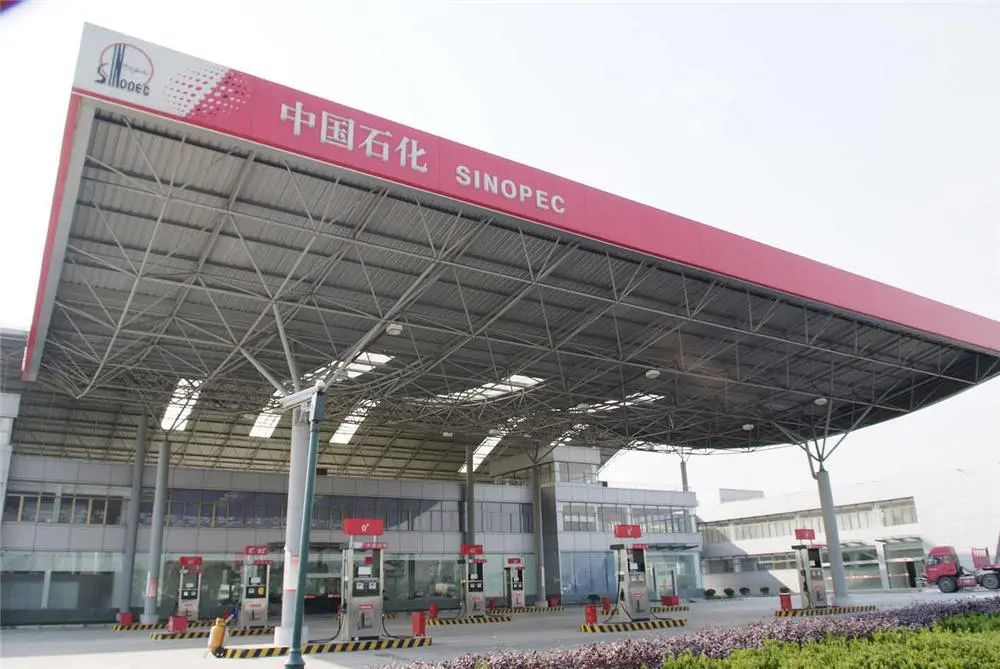
收费站网架,车站网架,网壳网架
收费站网架,车站网架,网壳网架由江苏七子建设科技有限公司供应,发货地为江苏 徐州市 铜山区,品牌为七子钢构,参考价格¥5,500 起,支持在线询价与采购对接。
七子钢构 · 收费站网架,车站网架,网壳网架
| 产地 | 其他 |
|---|---|
| 品牌 | 七子钢构 |
| 材质 | 其他 |
| 规格 | 定制 |
| 钢型号 | q235 |
| 产品类别 | 钢结构 |
| 使用范围 | 电厂厂房 |
| 活动类型 | 热销 |
| 特殊用途 | 张力强 |
| 钢板厚度 | 20mm |
| 每平米用钢量 | 30kg |
收费站网架,车站网架,网壳网架
材质:其他;使用范围:电厂厂房;产品类别:钢结构;产地:其他;钢板厚度:20mm;规格:定制;钢型号:q235;每平米用钢量:30kg;活动类型:热销;特殊用途:张力强;品牌:七子钢构;起订量:10吨;发货期限:10天;发货地:铜山区
网架配件(杆件)的生产:(1)杆件由钢管、封板或锥头、高强螺栓组成,其主要工艺过程有:钢管下料坡口并编号→钢管与封板或锥头,高强螺栓配套并点焊→全自动或半自动二氧化碳气体保护焊接(2级焊缝)→抛丸除锈(Sa2.5级)→涂装→包装。 (2)钢管下料、倒坡口采用管子切割机床一次完成。 (3)杆件组装点焊:按翻样图规定取配对的钢管、锥头或封板以及高强螺栓采用胎具上装点焊。 (4)杆件连接焊接采用二氧化碳气体保护焊或手工电弧焊。 (5)杆件与锥头或封板焊接的焊条采用E4303焊丝采用H08Mn2siA。 (6)杆件施焊应按GB50205-2001《钢结构工程施工及验收规范》和JGJ81-2002《建筑钢结构焊接规程》规定执行。
网架配件(套筒)的生产: (1)套筒制作按下述工艺过程进行圆料→胎模锻造毛坯→正火处理→机械加工→防腐首处理(除锈)。 (2)圆钢下料采用锯床下料。 (3)来用压力机胎模锻造毛坯锻造温度在1200℃~1150℃时保温使温度度均匀终段温度不低于850℃锻造后在空气中自然正火处理。 (4)按套筒标准图要求车加工。 (5)根据设计要求进行除锈处理。
网架配件(支座)的生产:(1)支座加工按下述工艺过程进行:支座的肋板和底板下料→支座底板钻孔→支座肋板与底板肋板与肋板肋板与球的组装焊接→防腐前处理(除锈)→防腐处理(涂装)。 (2)支座的肋板和底板的下料采用气割下料。 (3)支座底板采用摇臂钻床加工。 (4)肋板与底板、肋板与肋板的焊接采用CO2气体保护焊或手工电弧焊焊接,焊接材料为焊丝:H08Mn2SiA,焊条E4303。肋板与螺栓球的焊接采用手工电弧焊,选用E5016电焊条焊接,焊接前预热处理,然后分层焊接,要求焊缝保温缓冷。 (5)按设计要求进行防腐前处理和防腐处理。
网架配件(支托)的生产: (1)支托加工按下述工艺过程进行支托管及支托板下料→焊接。 (2)支托管下料采用管子切割机下料。 (3)支托管与支托板的连接采用E4303手工电弧焊接。 (4)根据设计要求进行防腐前处理和防腐处理。
收费站网架,车站网架,网壳网架 采购问答
收费站网架,车站网架,网壳网架由哪家公司供应?
收费站网架,车站网架,网壳网架由江苏七子建设科技有限公司(发货地:江苏 徐州市 铜山区)在本平台供应。
收费站网架,车站网架,网壳网架的发货地是哪里?
该产品发货地为江苏 徐州市 铜山区。具体运费与交期可在提交询价后与供应商确认。
收费站网架,车站网架,网壳网架有哪些规格参数?
主要规格参数包括产地:其他;品牌:七子钢构;材质:其他;规格:定制;钢型号:q235;产品类别:钢结构。
Satıcıya Fiyat Teklifi Sor
收费站网架,车站网架,网壳网架
Gönderim, platformun 'Fiyat Teklifi Bağlantı Kurma Kuralları'nı kabul ettiğinizi gösterir; İletişim bilgileriniz sadece bu teklif bağlantısı için kullanılacaktır.